


Filamento 3D
 Más vendidoFilamento PLA SunLu 1kg 1.75mm Variedad de Colores13% OFFDesde $13.990
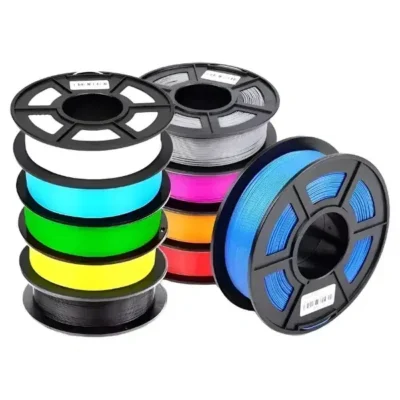
 2.º en ventasFilamento PETG SunLu 1Kg 1.75mm ColoresDesde $13.990
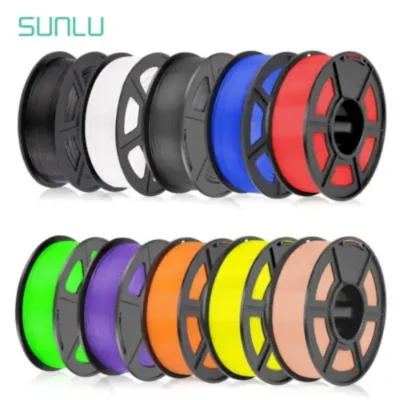
 3.º en ventasFilamento TPU SunLu 500g 1.75mm ColoresDesde $14.990
 Filamento PLA SunLu de Alta Velocidad Mármol 1.75mm 1Kg · Brick RedBrick Red20% OFF$15.990
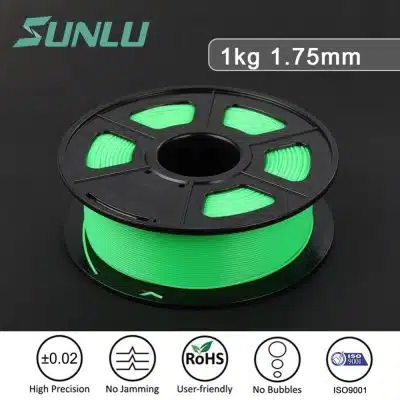
 Filamento PLA SunLu de Alta Velocidad Mármol 1.75mm 1Kg · Forest Green MarbleForest Green Marble20% OFF$15.990
 Filamento PLA SunLu Matte 1Kg 1.75mm Colores13% OFFDesde $13.990
 Filamento PLA+ Dual Silk SunLu Colores 1.75mm 1KgOfertaDesde $16.990
 Tubo de Teflón PTFE 2x4mm 1 Metro para Filamento 1.75mm40% OFF$1.790
 Más buscadoFijador para impresión 3D 3DLAC37% OFF$18.990
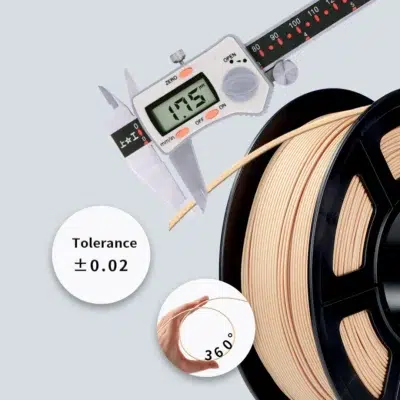
 Filamento SunLu Colores Silk Pla 1.75mmOfertaDesde $15.9905,0(2)
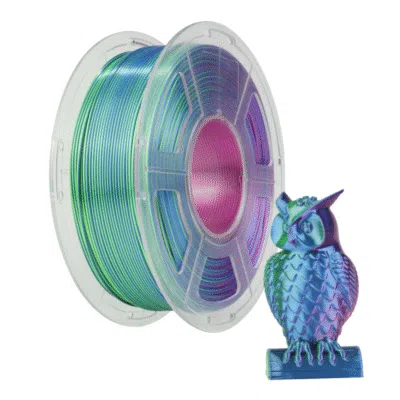
 Filamento Silk Tricolor (Azul-Verde-Morado) SunLu 1.75mm 1Kg7% OFF$18.990
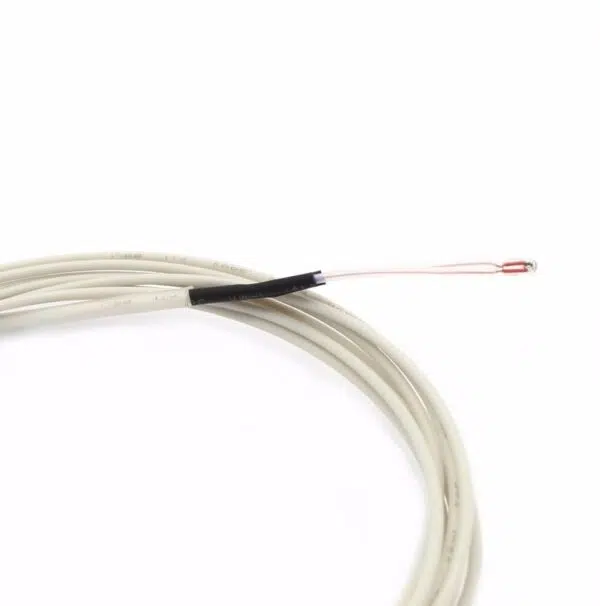
 Termistor 100k NTC 3950 sensor temperatura 10cm/1m · 1m Salida Dupont 2.54mm1m Salida Dupont 2.54mm$2.390

 NuevoFilamento Nylon Fibra de Carbono PA12 CF 1.75mm 1kg40% OFF$77.990
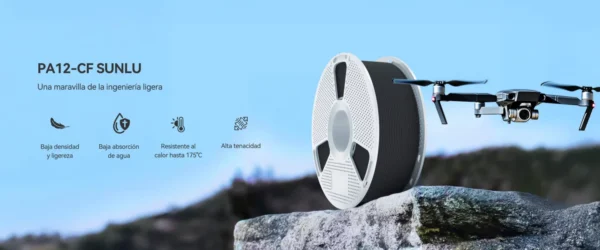
 NuevoFilamento Nylon Fibra de Carbono PA6 CF 1.75mm 1kg49% OFF$45.990
 NuevoFilamento Nylon PA6-GF Fibra Vidrio 1.75mm SUNLU33% OFF$47.990
 NuevoFilamento Nylon Sunlu Easy PA 1.75mm32% OFF$32.990
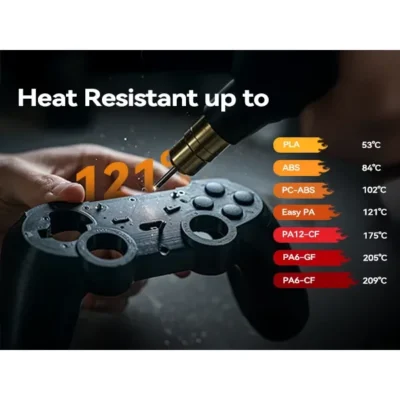
 NuevoFilamento PC Policarbonato SUNLU 1.75mm 1kg$65.990
 NuevoFilamento PLA-LW SUNLU Blanco 1.75mm16% OFF$41.990
 NuevoFilamento PP SUNLU 1.75mm 0.8kg Natural29% OFF$24.990

 Termistor XH2.54 100k 1M$2.490
 Sin stockFilamento PLA SunLu de Alta Velocidad Mármol 1.75mm 1Kg · Oreo MarbleOreo Marble20% OFF$15.990
 Sin stockFilamento PLA SunLu de Alta Velocidad Mármol 1.75mm 1Kg · Ashen ConcreteAshen Concrete20% OFF$15.990
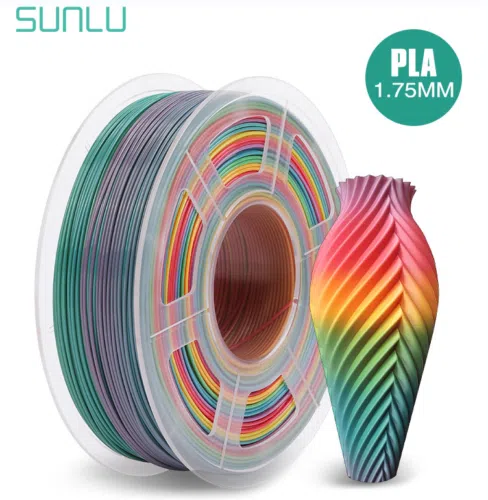
 Sin stockFilamento PLA SunLu Arcoíris 1.75mm 1Kg$19.490
 Sin stockTermistor 100k NTC 3950 sensor temperatura 10cm/1m · 1m Salida JST PH2.01m Salida JST PH2.0$2.390
 Sin stockTermistor 100k NTC 3950 sensor temperatura 10cm/1m · 10 cm Salida Cable Estañado10 cm Salida Cable Estañado$2.090
 Sin stockKit de extrusora E3D-V6 1.75mm Nozzle 0.4 /0.6mm · 0.6 mm0.6 mm$12.900
 Sin stockKit de extrusora E3D-V6 1.75mm Nozzle 0.4 /0.6mm · 0.4 mm0.4 mm$12.900
 Sin stockTubo calefactor 50W 1m · 24V 50W24V 50W$4.290
 Sin stockBoquilla 0.4 mm Ender 3 v3 KE / Creality K1/K1 Max$3.490
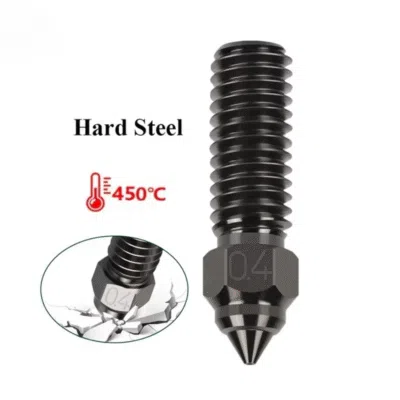
 Sin stockBoquillas de Alta Velocidad Ender 0.4mm, 0.6mm0.6mm$4.490
 Sin stockBoquillas de Alta Velocidad Ender 0.4mm, 0.6mm0.4mm$4.490
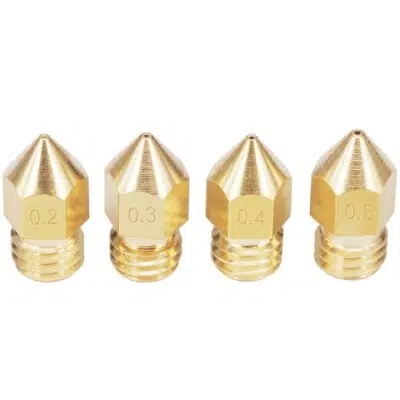
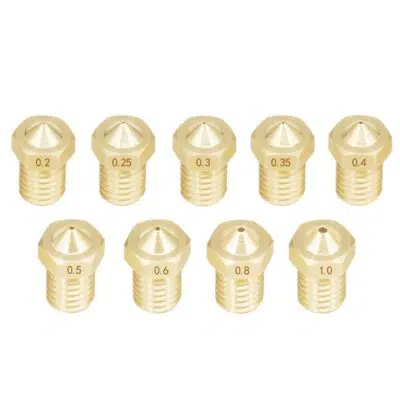
 Sin stockBoquillas de latón MK8 Nozzle Roscado 1.75 mm · 0.1 mm0.1 mm$1.290Sin stockBoquillas de latón MK8 Nozzle Roscado 1.75 mm · 0.6 mm0.6 mm$1.290
 Sin stockCepillo Limpiador Para El Extrusor · BlancoBlanco$2.690
 Sin stockCepillo Limpiador Para El Extrusor · NegroNegro$2.690
 Sin stockDisipador De Calor De Aluminio Negro 14x14x8mm$990
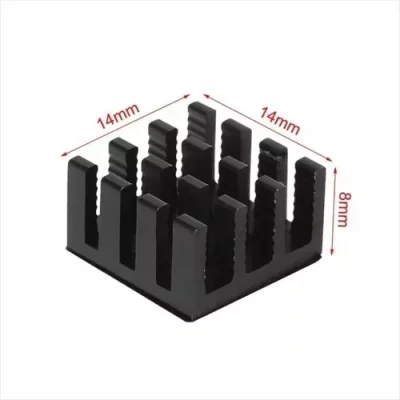
 Sin stockDisipador de calor Aluminio Negro 40 * 40 * 11 mm$1.790
 Sin stockFilamento ABS+ eSun 1kg 1.75mm Colores · VerdeVerde$13.890
 Sin stockFilamento ABS+ eSun 1kg 1.75mm Colores · AzulAzul$13.890
 Sin stockFilamento ABS+ eSun 1kg 1.75mm Colores · AmarilloAmarillo$13.890
 Sin stockFilamento ABS+ eSun 1kg 1.75mm Colores · NaranjoNaranjo$13.890
 Sin stockFilamento ASA SunLu 1.75mm 1Kg · NegroNegro$22.990
 Sin stockFilamento PA Nylon Transparente SUNLU 1.75mm 1Kg$23.990
 Sin stockFilamento PLA Escarchado Glitter Twinkling SunLu 1Kg 1.75mm Colores · AzulAzul15% OFF$16.990
 Sin stockFilamento PLA SunLu Fibra De Carbono 1Kg 1.75mm9% OFF$29.990
 Más buscadoSin stockSecador de Filamento SUNLU FilaDryer S2$69.990
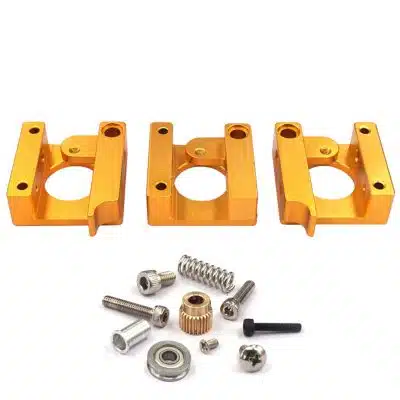
 Sin stockSoporte de Extrusora Nema 17 · IzquierdaIzquierda$6.890
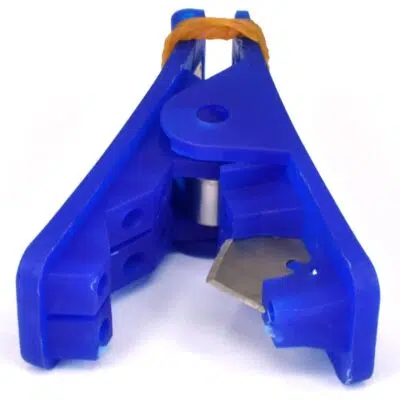
 Sin stockTijera Cortadora de manguera de teflon y filamento para impresion 3D38% OFF$2.490
 Sin stockTubo De Teflón Capricorn Creality 1M$10.900
Sigue explorando
Cómo elegir tu filamento 3D
¿Qué material aguanta la pieza que tienes en mente?
El PLA es el punto de partida: la ficha del rollo SunLu de 1 kg lo imprime entre 200 y 230°C, la del PLA Matte agrega plataforma entre 50 y 65°C o derechamente ninguna, y rinde bien en figuras, prototipos y piezas de escritorio. Su límite es el calor, porque la ficha del PLA Mármol declara resistencia hasta unos 60°C: no sirve para algo que quede al sol o dentro del auto. El PETG sube a un rango de 220 a 250°C con cama de 70 a 80°C, entrega entre 55 y 70 MPa de tracción y bastante más resistencia al impacto y a los químicos que el PLA, así que es el que conviene en piezas funcionales que reciben golpes. El TPU, con dureza 95A y un alargamiento a la rotura de 400 a 600%, es el único elastómero de la lista y se imprime lento, entre 20 y 40 mm/s. Si la pieza va a vivir a la intemperie, el ASA es el indicado: su ficha lo declara hasta diez veces más resistente a los rayos UV que el ABS, que en cambio se degrada con el sol.Lo que tu impresora tiene que poder antes de que compres
Antes de comprar un rollo técnico, revisa tres cosas de tu equipo. La cama: el ABS pide entre 80 y 110°C y el ASA entre 80 y 120°C, los dos con cámara cerrada y buena ventilación, porque sin eso las esquinas se levantan. El hotend: la ficha del nylon PA advierte que sus 240 a 270°C de extrusión dañan el tubo de teflón que llevan los hotends comunes, y la del policarbonato pone el número, ese PTFE se degrada sobre los 240°C, así que desde el nylon hacia arriba necesitas un hotend all metal; el policarbonato además exige 280°C en la boquilla y 110°C en la cama. La boquilla: todo lo cargado con fibra es abrasivo y sus propias fichas declaran obligatoria la boquilla de acero endurecido, porque según la ficha de la boquilla de acero para K1 una de latón se arruina en cuestión de horas con esos materiales. Y un detalle que se pasa por alto: el termistor 100k NTC 3950 corriente está especificado hasta 260°C, así que si vas a trabajar sobre esa temperatura corresponde el modelo declarado hasta 350°C.Brillo, mate o madera sin cambiar de material
Casi todos los efectos parten de una base de PLA, así que se imprimen con la misma facilidad, aunque cada uno trae su propio rango. El Silk brilla como seda y va de 200 a 230°C; el Matte disimula las líneas de capa sin lijar en ese mismo rango; el Mármol imita piedra entre 190 y 220°C y el eMarble de eSun entre 205 y 225°C. El Arcoíris cambia de color solo, porque el degradado viene mezclado en la propia hebra, y se imprime entre 190 y 220°C; el Silk Tricolor combina azul, verde y morado entre 205 y 215°C. El de madera lleva cerca de 20% de madera reciclada y se imprime entre 205 y 215°C, aunque hay versiones de baja temperatura de 185 a 195°C: la propia ficha te manda a revisar la etiqueta del paquete antes de partir. El Noctilucente se carga con unos minutos de luz y brilla varias horas. Dos avisos: el de madera y el que brilla en la oscuridad traen partículas y, según la ficha de la boquilla de acero, desgastan una de latón mucho más rápido que un PLA liso.No todos los rollos traen un kilo
No todos los rollos pesan lo mismo, y eso cambia la comparación: el PLA, el PETG, el ABS, el ASA, el nylon y el policarbonato vienen de 1 kg, el TPU de 500 g y el PP de 800 g. El metraje tampoco es el mismo, porque sale del peso dividido por la densidad del material: la ficha del PLA SunLu declara 330 metros por kilo, la del PA6 GF unos 358 y la del policarbonato cerca de 375, y ese es el número con el que estimas cuánto te queda. El diámetro sí es 1.75 mm en todo lo que ves acá, con tolerancia declarada de ±0.02 mm en la mayoría de las fichas y hasta ±0.05 mm en alguna, que es lo que mantiene el flujo parejo capa a capa. Si piensas guardarlo en un secador, mide el rollo antes: el FilaDryer S2 acepta uno de hasta 210 mm de diámetro, 85 mm de ancho y 1 kg.La humedad se nota al tiro en la pieza
El filamento absorbe agua del aire y se nota altiro: chasquidos en la boquilla, hilos entre piezas, capas que se despegan y superficies rugosas. Los más sensibles son el nylon y el policarbonato, cuyas fichas piden secarlos antes de imprimir, 80°C por 24 horas en el caso del PA6 CF y 70 a 80°C en el del policarbonato, y guardarlos después en un envase sellado con desecante. La ficha del secador S4 suma a esa lista el PETG, el TPU y el PVA. El FilaDryer S2 calienta un rollo entre 35 y 70°C, con temporizador de hasta 99 horas y pantalla táctil que muestra la humedad relativa, y deja imprimir directo desde adentro: sus perfiles van cerca de 50°C para PLA y TPU, 55°C para PETG y de 65 a 70°C para ABS, nylon y policarbonato. El S4 seca cuatro rollos de 1 kg a la vez, llega a 50°C en 30 minutos con su calentador PTC de 300 W y regula la humedad interior entre 30 y 50%.Boquilla, tubo y adhesión: lo que se va gastando
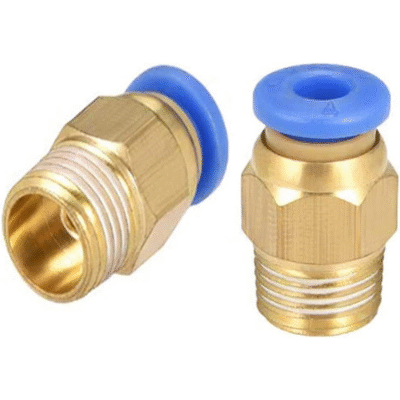
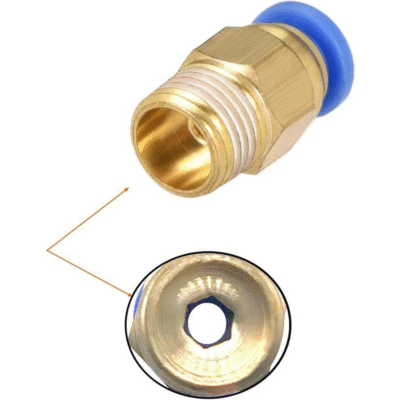
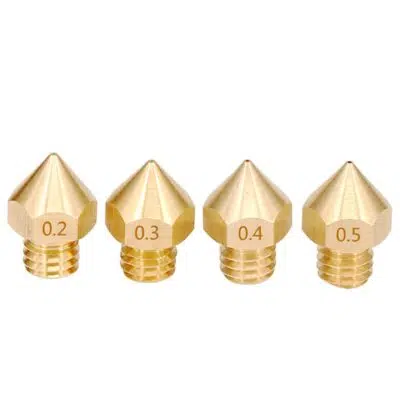
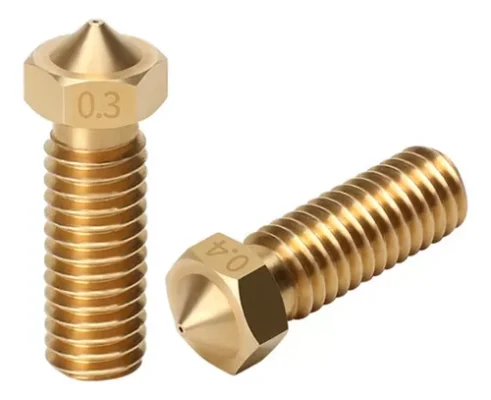
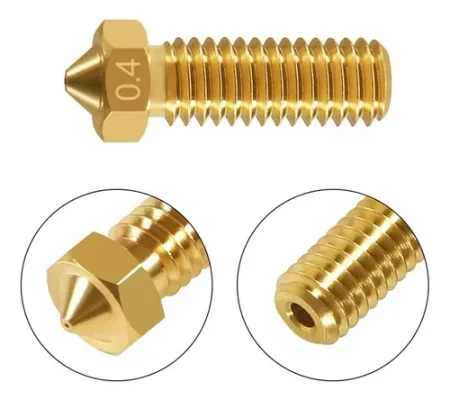
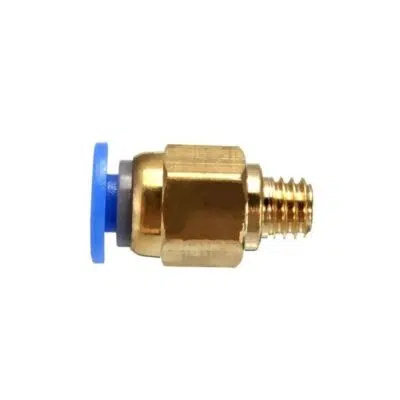
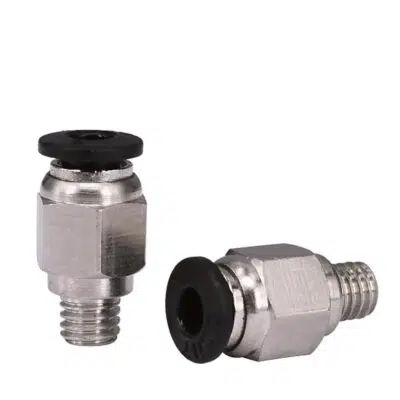
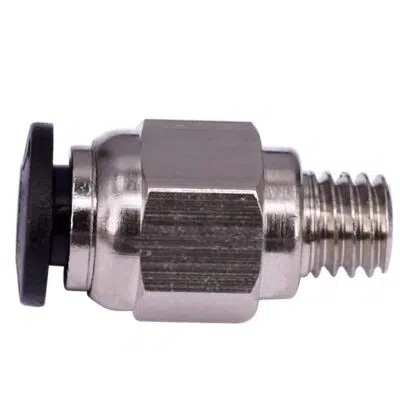
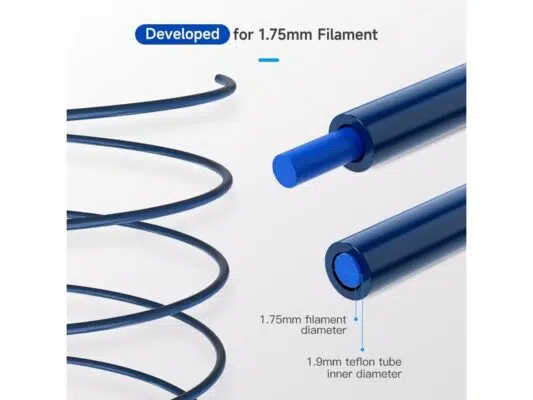
La boquilla es un consumible. La estándar es de 0.4 mm; una de 0.6 o 0.8 mm deposita más material por pasada y acorta el tiempo, y una más fina afina el detalle. Fíjate en la rosca y en el modelo antes de comprar: las MK8 y la Volcano para Artillery Genius, X2, Genius Pro y Sidewinder son M6, el kit MK10 usa boquilla M7, las de alta velocidad M6 son para Ender 5 S1, Ender 7 y Ender 3 V3 SE, y la de Ender 3 V3 KE, K1 y K1 Max es una pieza unificada de acero, buena hasta 450°C, que su ficha declara incompatible con Ender 3, Ender 3 V2, Pro y S1. El tubo de PTFE de 2x4 mm guía el filamento en las impresoras Bowden y está especificado hasta 260°C; el Capricorn hace lo mismo con menos fricción y tolerancias más estrictas. Los racores PC4 se eligen por su rosca, no por el tubo: el PC4 M6 es M6 y el PC4 01 usa la rosca grande del disipador, que su ficha describe como G1/8 o M10. Para que la primera capa agarre están la laca 3DLAC, que suelta la pieza al enfriar, y la cinta kapton, especificada para 260°C continuos y 300°C en corto.Preguntas frecuentes
¿Cuál es el mejor filamento para empezar?
El PLA. La ficha del rollo SunLu de 1 kg lo imprime entre 200 y 230°C, no necesita cámara cerrada y la del PLA Matte indica plataforma entre 50 y 65°C o incluso ninguna, así que anda en cualquier impresora FDM que use 1.75 mm. Es el más fácil de la familia: el que menos se deforma al enfriar y el que más perdona una calibración imperfecta. Su único límite serio es el calor, porque la ficha del PLA Mármol declara resistencia hasta unos 60°C: si la pieza va a quedar en el auto o cerca de un motor, salta al PETG, al ABS o al nylon, y si va a estar al sol, al ASA.
¿Qué diferencia hay entre PLA y PLA+?
El PLA+ es una formulación mejorada del mismo material: su ficha declara más resistencia a la tracción y más tenacidad, así que la pieza se quiebra menos que con PLA estándar. Se imprime en el mismo rango, entre 200 y 230°C, aunque algunas versiones piden ir más lento: la ficha del PLA+ Dual Silk recomienda 30 a 60 mm/s, mientras el PLA común admite 50 a 100 mm/s. Varios de los acabados Silk de esta página son PLA+, así que sumas el brillo de seda a la mejora mecánica sin cambiar nada de tu hardware.
¿Puedo imprimir nylon o fibra de carbono en una Ender 3 de fábrica?
No sin tocarla antes. El nylon PA se extruye entre 240 y 270°C y esa temperatura daña el tubo de teflón del hotend original, que según la ficha del policarbonato se degrada sobre los 240°C, así que lo primero es un hotend all metal; ese nylon además pide cama de 80 a 100°C. Los cargados con fibra suben más todavía: el PA6 CF, con 20% de fibra de carbono, y el PA6 GF, con 25% de fibra de vidrio, piden de 270 a 290°C en la boquilla, y el PA12 CF de 260 a 280°C, y los tres declaran obligatoria la boquilla de acero endurecido. La excepción barata es el PLA con fibra de carbono: se imprime entre 190 y 230°C, así que ahí no cambias el hotend, solo la boquilla. El policarbonato es el más exigente de todos: 280°C en la boquilla, 110°C en la cama y cámara cerrada.
Mi impresión sale con hilos, burbujas o la boquilla hace chasquidos, ¿qué pasa?
Casi siempre es humedad en el filamento. El agua atrapada se evapora al pasar por el hotend y produce ese chasquido, además de hilos finos entre piezas, mala adhesión entre capas y superficie rugosa. La solución es secar el rollo antes de imprimir: los perfiles del FilaDryer S2 usan cerca de 50°C para PLA y TPU, 55°C para PETG y de 65 a 70°C para ABS, nylon y policarbonato. Los dos materiales críticos piden más todavía en horno: la ficha del PA6 CF pide 80°C por 24 horas y la del policarbonato entre 70 y 80°C. Después guárdalo en un envase sellado con desecante, no suelto en el taller.
¿Cómo sé si este filamento sirve en mi impresora?
Fíjate en dos datos. El diámetro: todo lo de esta página es de 1.75 mm, la medida más común en las impresoras FDM de escritorio, y no reemplaza a las que trabajan con 2.85 o 3.0 mm. Y la temperatura máxima de tu hotend: con 250°C cubres el PLA, el PETG y el ABS SunLu; el ASA llega a 260°C, el ABS+ de eSun y el nylon PA a 270°C, el policarbonato a 280°C y los nylon con fibra de carbono o de vidrio hasta 290°C, y desde el nylon en adelante además necesitas hotend all metal. Para el filamento la marca de tu impresora da lo mismo; para los repuestos no, porque boquillas, tubos y extrusores se compran por modelo.
¿Cuánto rinde un kilo de filamento?
Depende del material, porque el metraje sale del peso dividido por la densidad. La ficha del PLA SunLu declara 330 metros en un rollo de 1 kg de 1.75 mm; la del PA6 GF, unos 358 metros; la del policarbonato, cerca de 375; y la del PP, unos 308 en su carrete de 800 g. Traducido a piezas no hay número único, porque el gramaje depende del tamaño, del relleno y de los soportes. Tu laminador te entrega los gramos y los metros exactos de cada trabajo antes de imprimir, y con ese dato calculas lo que va quedando en el carrete.
¿Cómo destapo una boquilla y cuándo hay que cambiarla?
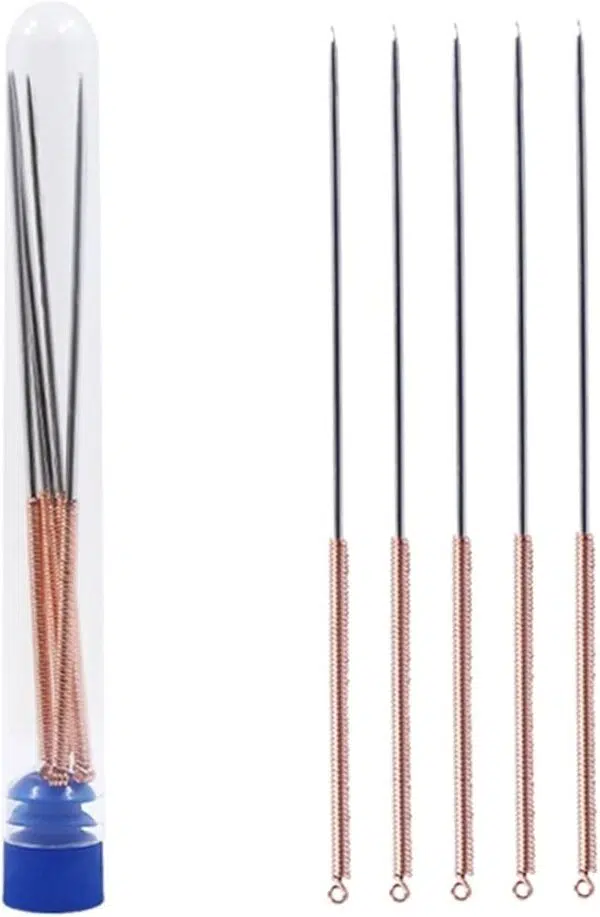
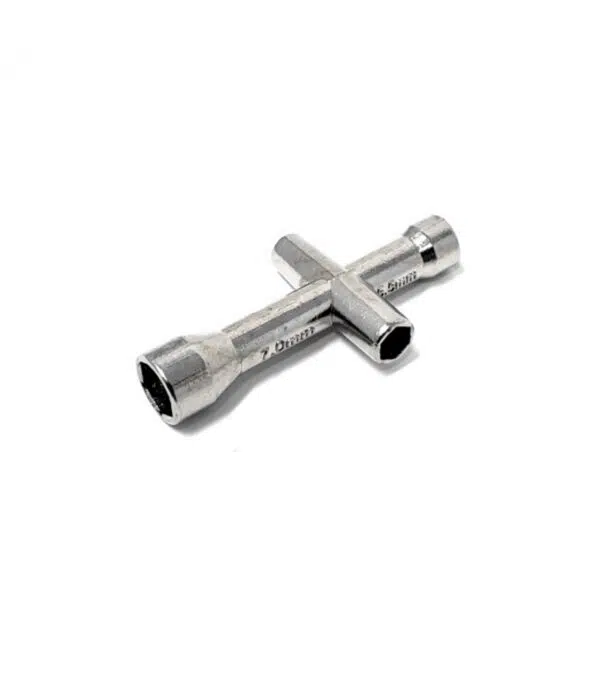
Para un tapón parcial están las agujas de limpieza de acero inoxidable de 0.35 y 0.4 mm, que entran por el orificio con el hotend precalentado para desalojar el residuo quemado, y el cepillo de cerdas de latón, que limpia la punta por fuera sin rayarla porque el latón es más blando que el acero endurecido o el latón niquelado de las boquillas; nunca uses un cepillo de acero. Se reemplaza cuando el orificio se ensancha y la calidad cae, algo que llega rápido con materiales cargados con fibra o con partículas. Para sacarla necesitas una llave de tubo o de boca de 6 o 7 mm: la llave de cruz M2, M2.5, M3 y M4 sirve para las tuercas chicas de la impresora, y su propia ficha aclara que no es para boquillas MK8, V6 ni Volcano. El cambio se hace con la boquilla ligeramente caliente para que selle, y después hay que recalibrar el Z offset.
La guía del filamento 3D y lo que consume tu impresora
Qué es el filamento 3D y qué significan sus números
El filamento es el termoplástico en hebra que una impresora FDM derrite y deposita capa por capa. Viene enrollado en un carrete y se describe con cuatro datos que conviene leer siempre: el diámetro, que en todo lo de esta página es de 1.75 mm, la medida estándar de las impresoras de escritorio; la tolerancia, declarada en ±0.02 mm en la mayoría de estos rollos y hasta ±0.05 mm en alguno, que es lo que asegura un flujo parejo y capas iguales; el peso, normalmente 1 kg, aunque el TPU viene de 500 g y el PP de 800 g; y la temperatura de extrusión, que define si tu hotend puede con ese material. El metraje no se deduce del peso solo, porque depende de la densidad: la ficha del PLA SunLu declara 330 metros por kilo, la del PA6 GF unos 358 y la del policarbonato cerca de 375. A eso se suma la temperatura de cama, que en el PLA puede ser incluso innecesaria y en el ASA llega a 120°C.
Los materiales, uno por uno
El PLA imprime entre 200 y 230°C, es rígido y fácil, pero la ficha del PLA Mármol le pone techo de calor en unos 60°C. El PLA+ mantiene ese rango y agrega tracción y tenacidad. El PETG trabaja entre 220 y 250°C con cama de 70 a 80°C, entrega de 55 a 70 MPa de tracción y resiste golpes y químicos. El ABS de SunLu pide de 220 a 250°C y cama de 80 a 110°C, con buena resistencia al calor pero mucha tendencia a levantar esquinas; el ABS+ de eSun corrige parte de eso y sube su rango a 230 a 270°C. El ASA, entre 230 y 260°C con cama de 80 a 120°C, es el hermano de exterior: su ficha lo declara hasta diez veces más resistente a los rayos UV que el ABS. El TPU, de 200 a 220°C y dureza 95A, es el elastómero de la familia y se imprime lento, entre 20 y 40 mm/s. Más arriba están los técnicos: el nylon PA a 240 a 270°C, que resiste cerca de 120°C en servicio; el PA6 CF, 80% de nylon 6 y 20% de fibra de carbono, con 112 MPa de tracción y deflexión térmica hasta 209°C, que se imprime de 270 a 290°C; el PA6 GF, con 25% de fibra de vidrio, en ese mismo rango de boquilla; el PA12 CF, de 260 a 280°C, que absorbe bastante menos humedad que un PA6; el policarbonato, de 260 a 280°C, con 35 más menos 5 kJ/m² de resistencia al impacto y deflexión térmica de 101 más menos 2°C; el PP, de 210 a 230°C y 0.9 g/cm³, cerca de 27% más liviano que el PLA, declarado apto para contacto con alimentos y con 900% de alargamiento a la rotura; y el PLA LW, que espuma al pasar por la boquilla entre 210 y 270°C y baja el peso de la pieza hasta 50 a 60%, pensado para aeromodelismo.
Los acabados decorativos y lo que cuestan en desgaste
La mayoría de los efectos parten de una base de PLA, así que se imprimen igual de fácil que un rollo liso. El Silk deja un brillo metálico de seda; el Matte hace lo contrario y esconde las líneas de capa sin post proceso; el Mármol y el eMarble imitan piedra; el Arcoíris trae el degradado mezclado en la propia hebra, así que la pieza cambia de color sin necesidad de multimaterial; el Silk Tricolor combina azul, verde y morado; el escarchado agrega brillo entre 190 y 220°C; el Noctilucente se carga con unos minutos de luz y brilla en la oscuridad varias horas. El de madera mezcla cerca de 20% de madera reciclada y se imprime entre 205 y 215°C, con una versión de baja temperatura de 185 a 195°C, y su ficha pide revisar la etiqueta del paquete antes de partir. La contra de dos de ellos es concreta: la ficha de la boquilla de acero lista los filamentos con partículas de madera y los que brillan en la oscuridad entre los abrasivos, y una boquilla de latón se ensancha con ellos mucho antes que imprimiendo PLA liso.
Humedad, secado y almacenamiento
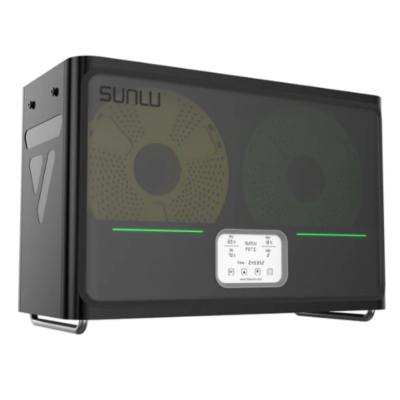
Los polímeros de impresión absorben humedad del ambiente, y esa agua es la causa de los síntomas más frustrantes: chasquidos en el hotend, hilos entre piezas, capas mal pegadas y superficies rugosas. El nylon y el policarbonato son los casos extremos, al punto que sus fichas exigen secarlos antes de usarlos, 80°C por 24 horas el PA6 CF y 70 a 80°C el policarbonato, y guardarlos en un envase sellado con desecante. La documentación del secador S4 agrega el PETG, el TPU y el PVA a la lista de materiales que conviene tratar. Un FilaDryer S2 calienta un carrete entre 35 y 70°C, muestra temperatura y humedad relativa en pantalla, tiene temporizador de hasta 99 horas y permite imprimir desde su interior mientras seca, con perfiles de cerca de 50°C para PLA y TPU, 55°C para PETG y 65 a 70°C para ABS, nylon y policarbonato. El FilaDryer S4 escala la idea a cuatro carretes de 1 kg, con calentador PTC de 300 W que llega a 50°C en 30 minutos, uniformidad de 3°C y control de humedad entre 30 y 50%.
Lo que el filamento le gasta a la impresora
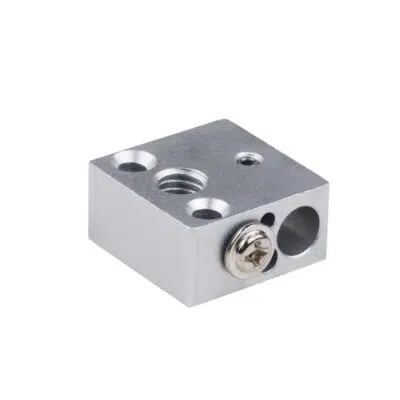
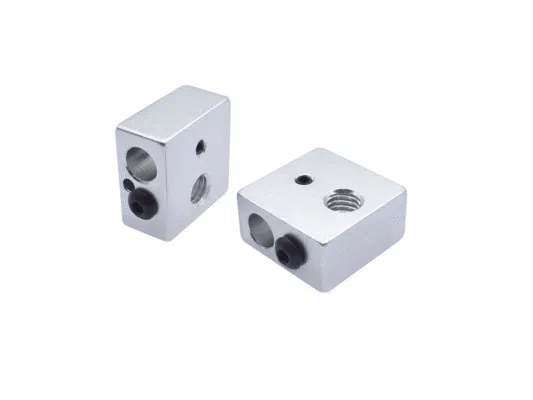
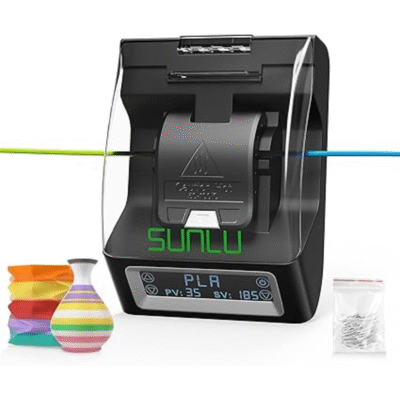
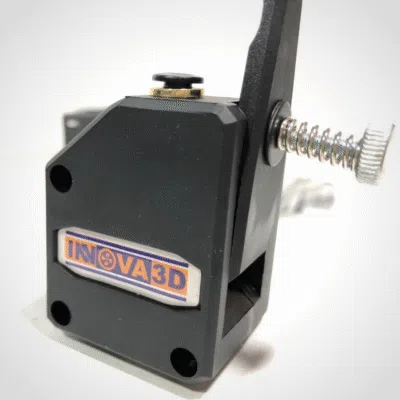
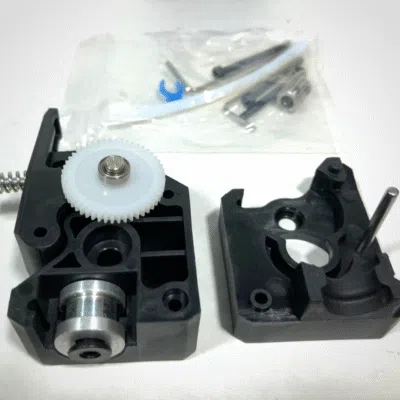
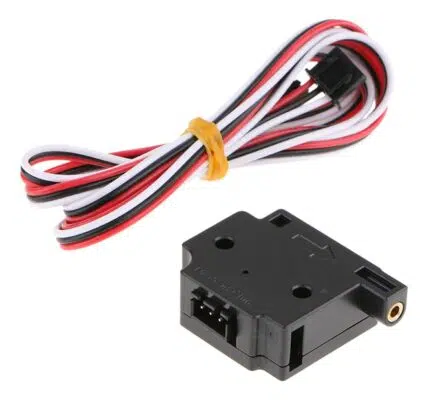
Imprimir consume piezas, y casi todas están en esta página. La boquilla es la primera: 0.4 mm es el estándar, 0.6 y 0.8 mm ganan velocidad, y la rosca manda a la hora de reemplazarla, porque las MK8 y las Volcano de Artillery son M6, el kit MK10 usa M7, las de alta velocidad M6 son para Ender 5 S1, Ender 7 y Ender 3 V3 SE, y la de Ender 3 V3 KE, K1 y K1 Max es una pieza unificada de acero, especificada hasta 450°C, que su ficha declara incompatible con las Ender 3 anteriores. Detrás vienen la garganta o rotura de calor de acero inoxidable, el bloque calefactor MK8 de aluminio de 20.2 x 20.2 mm, con rosca M6 para la garganta, M3 para el sensor y un agujero de 6 mm para el cartucho; ese cartucho calefactor viene en 12V y en 24V, y tiene que coincidir con el voltaje de tu impresora; y el termistor 100k NTC 3950, especificado hasta 260°C, con una versión declarada hasta 350°C para los materiales de alta temperatura. Siguen el tubo de PTFE de 2x4 mm con sus racores PC4, y el extrusor, sea el BMG de doble engranaje con relación 3:1 y menos de 75 gramos, o el bloque de aluminio MK8 que reemplaza al plástico original de una Ender 3 o una CR 10. Para la primera capa están la laca 3DLAC y la cinta kapton, especificada para 260°C continuos. Y para no perder una impresión larga, el módulo que detecta filamento agotado y le ordena a la placa suspender el trabajo, o el conector SUNLU que funde dos puntas, calienta en 3 minutos y llega hasta 240°C, compatible con PLA, PETG, ABS y PA o PC.
